بهینهسازی مصرف انرژی در کوره قوس الکتریکی (EAF): راهنمای فنی و کاربردی برای فولادسازی نسل ۴.۰
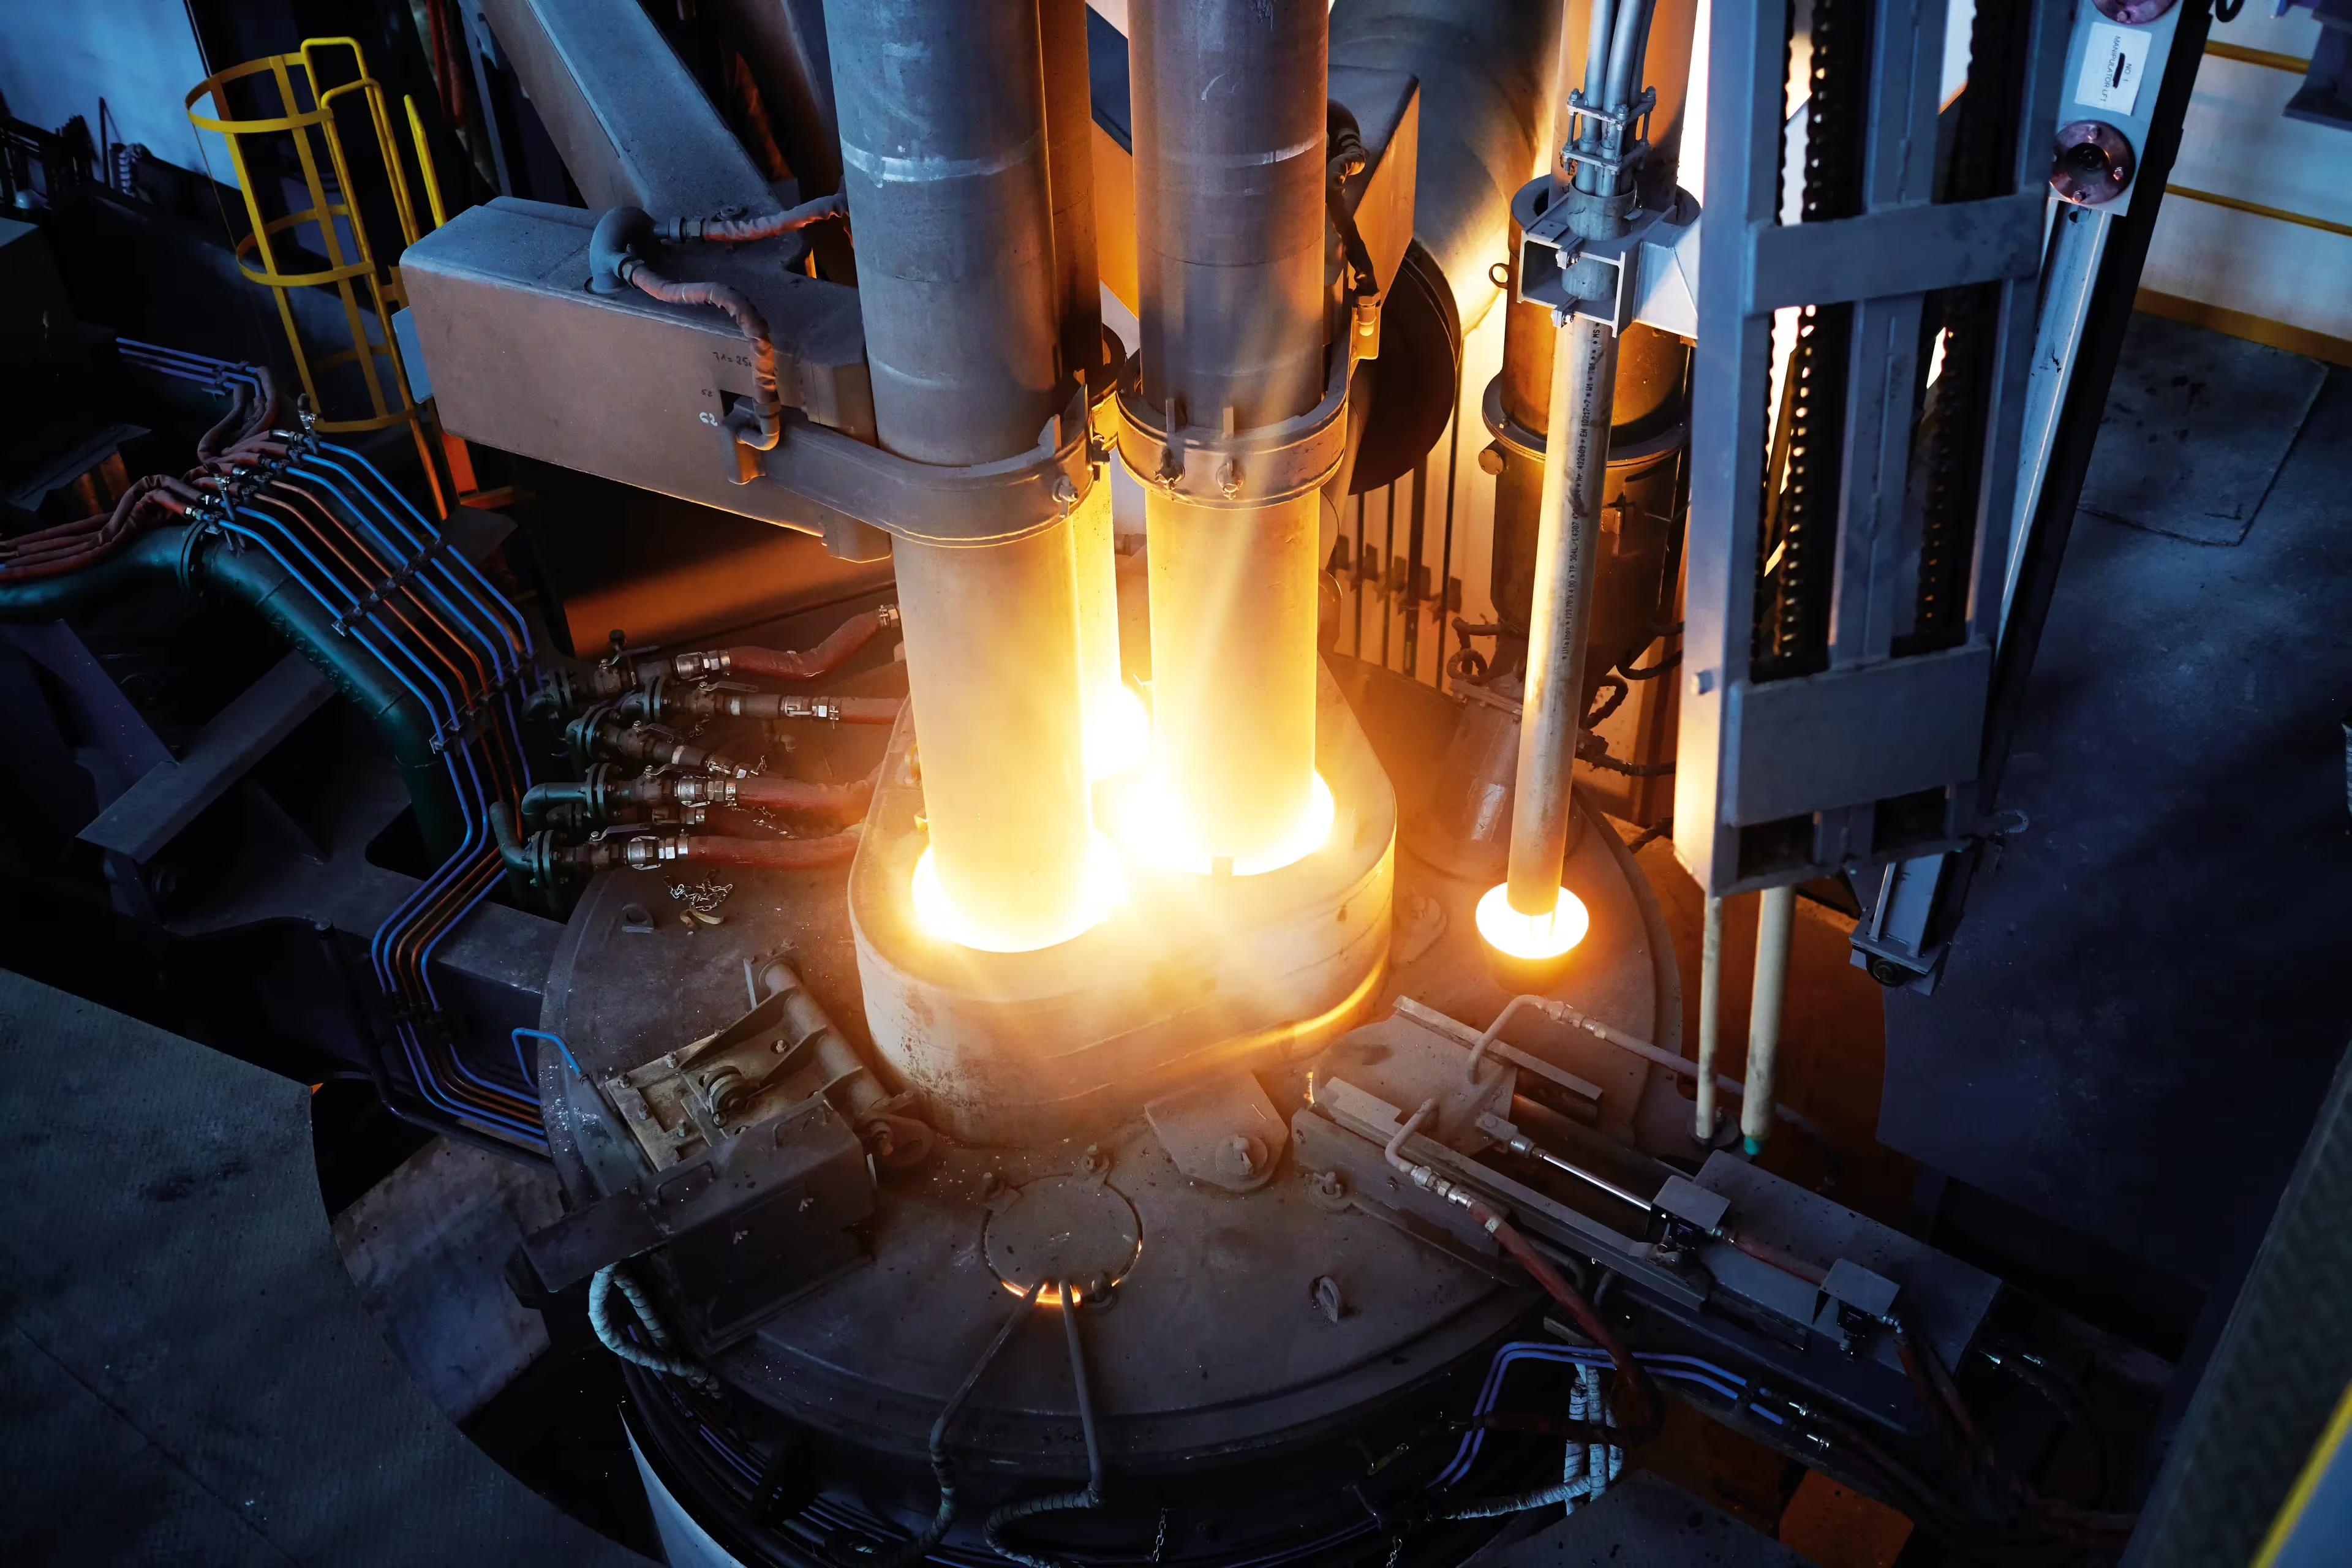
راهنمای فنی بهینهسازی مصرف انرژی در کوره قوس الکتریکی (EAF)؛ از موازنه انرژی، ترکیب بار و پیشگرمایش قراضه تا سرباره کفآلود، بازیافت حرارت، هوش مصنوعی و فناوریهای نوین EAF مانند Consteel و EAF Quantum.
مقدمه: چرا بهرهوری انرژی در EAF اهمیت دارد؟
صنعت فولاد یکی از صنایع انرژیبر جهان است و مسیر تولید فولاد تأثیر مستقیمی بر شدت مصرف انرژی و انتشار گازهای گلخانهای دارد. کوره قوس الکتریکی (EAF) بهویژه در مسیر مبتنی بر قراضه، یکی از مهمترین فناوریهای فولادسازی کمکربن محسوب میشود؛ با این حال، عملکرد واقعی آن به ترکیب بار، کیفیت قراضه، نسبت DRI/HBI، میزان استفاده از چدن مذاب، انرژی شیمیایی، شرایط شبکه برق و راهبرد عملیاتی کوره وابسته است.
براساس دادههای انجمن جهانی فولاد (worldsteel) برای سال ۲۰۲۴، شدت انتشار برای مسیرهای اصلی فولادسازی بهطور متوسط حدود 2.34 تن به ازای هر تن فولاد خام در BF-BOF، حدود 0.69 تن در Scrap-EAF و حدود 1.47 تن در DRI-EAF بوده است. در محاسبه گستردهتر که سایر گازهای گلخانهای و برخی انتشارهای بالادستی را نیز دربرمیگیرد، این اعداد بهترتیب حدود 2.66، 0.71 و 1.66 تن به ازای هر تن فولاد خام میرسند. این ارقام میانگین مسیرهای تولید هستند و نباید بهعنوان عملکرد تضمینشده هر کارخانه تلقی شوند.
worldsteel همچنین برای سال ۲۰۲۴ شدت انرژی حدود برای BF-BOF و برای Scrap-EAF گزارش کرده است. بنابراین مزیت انرژی EAF در مسیرهای با سهم بالای قراضه قابل توجه است، اما میزان واقعی صرفهجویی به مرز سیستم و نوع بار فلزی وابسته خواهد بود.
از این منظر، هدف بهینهسازی EAF صرفاً کاهش برق مصرفی نیست؛ بلکه باید کل انرژی ورودی، زمان ذوب، بازده فلزی، مصرف الکترود و اکسیژن، کیفیت فولاد، تولید سرباره و هزینههای جانبی بهصورت یکپارچه مدیریت شوند.
۱. موازنه جرم و انرژی؛ نقطه شروع بهینهسازی
هر برنامه حرفهای برای کاهش مصرف انرژی EAF باید با تعریف دقیق مرز سیستم و ایجاد موازنه جرم و انرژی آغاز شود.
در سادهترین حالت، ورودیهای انرژی شامل:
انرژی الکتریکی؛
انرژی شیمیایی ناشی از تزریق اکسیژن، کربن و سوخت؛
انرژی محسوس موجود در چدن مذاب یا سایر مواد داغ؛
و در برخی سامانهها انرژی بازیابیشده داخلی
هستند.
در طرف دیگر، انرژی به مسیرهای مختلفی منتقل میشود:
آنتالپی فولاد مذاب؛
انرژی محسوس و شیمیایی گازهای خروجی؛
آنتالپی سرباره؛
تلفات آبگرد و انتقال حرارت به پوسته؛
تشعشع؛
و سایر تلفات فرایندی.
نکته مهم این است که یک موازنه انرژی واحد و ثابت برای تمام EAFها وجود ندارد. ترکیب مواد، دمای شارژ، میزان اکسیژن و کربن تزریقشده، طراحی کوره، سیستم بازیابی حرارت و حتی مرز تعریفشده برای سیستم میتواند نتیجه موازنه را تغییر دهد.
مطالعه صنعتی اخیر مبتنی بر دادههای واقعی EAF نیز برای مدلسازی انرژی، فرضیات مشخصی درباره ترکیب بار، واکنشهای شیمیایی، پیشگرمایش و تلفات آبگرد در نظر گرفته است و تأکید میکند که موازنه انرژی باید با شرایط عملیاتی کارخانه سازگار شود.
موازنه پویا به جای میانگینگیری صرف
میانگینگیری از تعداد زیادی ذوب برای مقایسه عملکرد کارخانه مفید است، اما برای کنترل لحظهای کوره کافی نیست. مصرف انرژی هر ذوب میتواند بهشدت تحت تأثیر:
نوع و کیفیت قراضه؛
رطوبت و آلودگی شارژ؛
ترکیب DRI/HBI؛
میزان Hot Metal؛
زمانهای تأخیر؛
راهبرد اپراتور؛
و شرایط شبکه برق
قرار گیرد.
به همین دلیل، توسعه مدلهای پیشبینی و کنترل مبتنی بر داده یکی از مسیرهای مهم دیجیتالیشدن EAF است. مطالعات یادگیری ماشین روی دادههای هزاران Heat نشان دادهاند که مدلسازی دادهمحور میتواند برای پیشبینی مصرف برق و بهینهسازی عملیات EAF مورد استفاده قرار گیرد، هرچند اعتبارسنجی روی ذوبهای جدید و خارج از مجموعه آموزشی برای استفاده صنعتی ضروری است.
۲. انرژی شیمیایی؛ اهرم مهم کاهش برق
در EAF تمام انرژی مورد نیاز برای ذوب از برق تأمین نمیشود. بخشی از انرژی از واکنشهای اکسیداسیون درون کوره و احتراق مواد سوختنی و کربنی به دست میآید.
اکسیداسیون عناصر موجود در بار فلزی و واکنشهای کربن–اکسیژن میتوانند انرژی قابلتوجهی آزاد کنند. از همین رو، طراحی صحیح اکسیژندمی، تزریق کربن و پساحتراق گازهای خروجی از مهمترین اهرمهای کاهش مصرف ویژه برق است.
اما یک نکته کلیدی وجود دارد: بیشتر بودن انرژی شیمیایی تزریقشده لزوماً به معنی بهرهوری بالاتر نیست. اگر احتراق یا انتقال حرارت بهدرستی کنترل نشود، افزایش انرژی شیمیایی میتواند باعث افزایش دمای گاز خروجی و تلفات حرارتی شود.
بنابراین هدف واقعی عبارت است از:
حداکثرسازی سهم انرژی شیمیایی مفید، نه صرفاً حداکثرسازی تزریق انرژی شیمیایی.
۳. مدیریت بار فلزی؛ Hot Metal در برابر DRI و قراضه
ترکیب بار فلزی یکی از قویترین عوامل تعیینکننده مصرف برق EAF است.
۳-۱. چدن مذاب (Hot Metal)
چدن مذاب به دلیل داشتن دمای بالا و همچنین عناصر قابلاکسید شدن، میتواند بخشی از نیاز انرژی EAF را تأمین کند.
یک مطالعه مبتنی بر دادههای صنعتی از ۵۶ کوره EAF نشان داده است که افزایش سهم Hot Metal تقریباً به ازای هر ۱۰ واحد درصد افزایش سهم چدن مذاب، میتواند حدود از مصرف برق ویژه بکاهد. همان مطالعه نشان میدهد که مصرف کل انرژی در برابر افزایش Hot Metal رفتاری غیرخطی دارد و یک ناحیه بهینه حدود ۴۲ تا ۴۵ درصد Hot Metal مشاهده شده است. پس از این محدوده، کاهش حاشیهای مصرف برق ضعیفتر میشود و در نسبتهای بسیار بالاتر اثرات متالورژیکی و زمان فرایند اهمیت بیشتری پیدا میکنند.
بنابراین استفاده از Hot Metal باید بر اساس بهینهسازی کل انرژی و اقتصاد فرایند انجام شود، نه صرفاً کاهش برق EAF.
از طرف دیگر، افزایش وابستگی به Hot Metal معمولاً به تداوم یک مسیر آهنسازی گرم مانند BF نیاز دارد و به همین دلیل باید در کنار ملاحظات انرژی، هدف کربنزدایی کل زنجیره تولید نیز درنظر گرفته شود.
۳-۲. آهن اسفنجی (DRI/HBI)
DRI و HBI میتوانند در کنار قراضه، خوراک بسیار مهمی برای EAF باشند؛ بهویژه هنگامی که محدودیت کیفیت قراضه وجود دارد.
مزیت مهم آنها کاهش ورود برخی عناصر مزاحم و ترامپ است، اما DRI دارای مواد گنگ و اکسیدهای باقیمانده است و کیفیت آن از نظر:
متالیزاسیون؛
کربن؛
FeO؛
SiO₂؛
Al₂O₃؛
بر مصرف انرژی و رفتار سرباره اثر میگذارد.
بنابراین نمیتوان یک مقدار ثابت برای «مصرف برق EAF با DRI» ارائه کرد؛ نسبت DRI، کیفیت DRI و طراحی فرایند تعیینکنندهاند.
بهطور کلی، افزایش گنگ DRI میتواند به افزایش سرباره، نیاز بیشتر به مواد سربارهساز و افزایش مصرف انرژی منجر شود. در مقابل، DRI/HBI با کیفیت بالا میتواند برای تولید گریدهای فولادی حساس و کنترل ترکیب بار مزیت قابل توجهی ایجاد کند.
نکته مهم: اعداد بسیار بالایی مانند «بیش از » نباید بهعنوان ویژگی عمومی DRI مطرح شوند؛ چنین مقادیری باید صرفاً برای یک ترکیب و شرایط عملیاتی مشخص گزارش شوند.
۴. پیشگرمایش قراضه و بازیافت حرارت؛ یکی از مؤثرترین اهرمهای EAF
گاز خروجی EAF حاوی انرژی محسوس و شیمیایی قابلتوجهی است. یکی از مؤثرترین روشهای استفاده از این انرژی، پیشگرمایش قراضه است.
در یک مطالعه صنعتی جدید، رابطه تجربی میان دمای معادل پیشگرمایش قراضه و مصرف انرژی بهصورت زیر گزارش شده است:
yy = مصرف ویژه برق،
xx = دمای پیشگرمایش قراضه،
مطالعه نشان میدهد افزایش در دمای پیشگرمایش میتواند بهطور تقریبی کاهش مصرف برق ایجاد کند.
برای مصرف کل انرژی نیز رابطه دیگری گزارش شده است:
۵. Consteel در برابر EAFهای شفتدار
۵-۱. فناوری Consteel
فناوری Consteel قراضه را بهصورت پیوسته از طریق نوار نقاله وارد کوره میکند و از گاز خروجی برای پیشگرمایش آن استفاده مینماید. یکی از ویژگیهای مهم آن، ذوب پیوسته در شرایط Flat Bath است. Tenova این فناوری را بهعنوان یک راهکار پیشگرمایش و شارژ پیوسته با بیش از ۸۰ نصب در جهان معرفی میکند.
مطالعه صنعتی اخیر، دمای معادل پیشگرمایش Consteel را حدود:
گزارش کرده است.
یکی از مزیتهای کلیدی Consteel، پایداری شرایط حمام مذاب و کاهش نوسانات ناشی از شارژهای متناوب است؛ این ویژگی میتواند بر بهرهوری، پایداری قوس و شرایط شبکه اثرگذار باشد. با این حال، اندازه اثر کاهش Flicker باید بر اساس طراحی و اندازهگیری واقعی کارخانه گزارش شود و نباید یک درصد ثابت برای تمام نصبها تلقی شود.
۵-۲. کورههای شفتدار
در EAFهای شفتدار، گاز خروجی از میان بستر قراضه عبور میکند و به همین دلیل انتقال حرارت مستقیمتر و مؤثرتری ایجاد میشود.
در مطالعه صنعتی اخیر، دمای معادل پیشگرمایش شفت حدود:
گزارش شده است.
با این حال، اختلاف عملکرد بین Consteel و Shaft EAF صرفاً ناشی از دمای پیشگرمایش نیست. خود مطالعه تأکید میکند عواملی مانند:
روش شارژ پیوسته یا ناپیوسته؛
نوع قراضه؛
آرایش مشعلها و پساحتراق؛
و طراحی سیستم بازیابی حرارت
نیز بر نتیجه اثر میگذارند.
بنابراین مقایسه این دو فناوری باید سیستممحور باشد، نه صرفاً بر اساس دمای پیشگرمایش.
۶. EAF Quantum؛ نمونهای از نسل پیشرفته شفتدار
EAF Quantum شرکت Primetals Technologies یکی از نمونههای شاخص فناوری شفتدار پیشرفته است.
طبق مشخصات رسمی سازنده، این فناوری:
مصرف برق تا حدودرا هدفگذاری میکند؛
Tap-to-Tap حدود 32 دقیقه دارد؛
امکان پیشگرمایش قراضه تا حدودرا فراهم میکند؛
در طراحیهای اعلامشده از ترانسفورماتورهای 50 تا 190 MVA استفاده میکند؛
و از سیستم FAST برای تخلیه بدون یا کمسرباره استفاده میکند.
در یک پروژه واقعی در Hongtai Steel، Primetals مصرف برق کمتر از و Power-on time حدود 30 دقیقه را گزارش کرده است. همان پروژه کاهش انتشار غبار حدود 50٪ نسبت به EAFهای استاندارد را نیز گزارش کرده است.
همچنین در پروژه Hubei Shunle، Primetals مقادیر کمتر از و Tap-to-Tap کمتر از 28 دقیقه را گزارش کرده است.
این اعداد باید بهعنوان عملکرد گزارششده پروژههای مشخص تلقی شوند و نه تضمین عملکرد تمام EAFهای Quantum تحت هر شرایط عملیاتی.
۷. سرباره کفآلود؛ کنترل همزمان انرژی و نسوز
سرباره کفآلود یکی از مهمترین ابزارهای بهبود عملکرد EAF است.
تشکیل کف پایدار با حبابهای CO میتواند قوس الکتریکی را تا حد زیادی پوشش داده و انتقال مستقیم تشعشع قوس به پنلهای آبگرد را محدود کند.
نتایج واقعی به عوامل متعددی وابستهاند:
FeO؛
basicity؛
ویسکوزیته؛
MgO؛
دمای سرباره؛
نرخ تزریق کربن؛
نرخ اکسیژن؛
و هندسه کوره.
بنابراین ارائه یک «ترکیب بهینه واحد» برای همه کورهها علمی نیست.
برای نمونه، یک مطالعه آزمایشگاهی روی سیستم سربارهای حاوی 30٪ FeO نشان داده است که در شرایط مشخص آزمایش، MgO در حدود % به اشباع رسیده است. این نتیجه برای همان سیستم ترکیبی و شرایط آزمایشگاهی است و نمیتوان آن را بهعنوان یک مقدار ثابت برای همه EAFها تعمیم داد.
اشباع MgO و عمر نسوز
افزایش MgO در سرباره تا نزدیکی شرایط اشباع میتواند نیروی محرکه شیمیایی انحلال MgO نسوز را کاهش دهد؛ اما اشباع MgO به معنای صفر شدن خوردگی کلی نسوز نیست.
در کوره واقعی، خوردگی نسوز علاوه بر حلشدن شیمیایی، تحت تأثیر:
شوک حرارتی؛
سایش مکانیکی؛
نفوذ سرباره؛
تغییرات موضعی شیمیایی؛
و پدیدههای حرارتی
نیز قرار دارد.
بنابراین هدف مهندسی، رسیدن به شرایط سرباره سازگار با نسوز و کمینهسازی نرخ خوردگی است، نه ادعای «صفر شدن خوردگی».
۸. هوش مصنوعی و کنترل دادهمحور EAF
هوش مصنوعی در EAF نباید صرفاً به عنوان «اتوماسیون» تعریف شود. ارزش اصلی آن در استفاده از دادههای فرایندی برای:
پیشبینی مصرف برق؛
پیشبینی دمای Tap؛
تشخیص انحراف فرایند؛
بهینهسازی Power Profile؛
پیشبینی زمان Tap؛
مدیریت مواد افزودنی؛
و بهینهسازی تصمیمهای متالورژیکی
است.
مطالعات علمی نشان دادهاند که مدلهای یادگیری ماشین و شبکههای عصبی میتوانند مصرف انرژی EAF را مدلسازی و پیشبینی کنند. یک مطالعه بر بیش از ۲۰۰۰ ذوب صنعتی از کارخانه SIJ Acroni انجام شده و مطالعه دیگری نیز بر ۳۲۴۸ ذوب متوالی در کارخانه Štore Steel تمرکز داشته است.
با این حال، یک نکته بسیار مهم وجود دارد: نباید یک درصد ثابت مانند 12–18٪ کاهش مصرف برق را بهعنوان نتیجه عمومی هوش مصنوعی برای EAF اعلام کرد.
مطالعات موجود نشان میدهند که اثر AI به کیفیت داده، خط مبنا، کنترل موجود، نوع فولاد، ویژگیهای قراضه و نحوه استقرار الگوریتم بستگی دارد. همچنین مرور ادبیات هشدار میدهد که بسیاری از مدلها بدون آزمون روی ذوبهای آینده اعتبارسنجی شدهاند و بنابراین برای کاربرد صنعتی مستقیم کافی نیستند.
نتیجه عملی
برای یک پروژه AI صنعتی معتبر، باید حداقل این KPIها قبل و بعد از اجرا اندازهگیری شوند:
kWh/t، Tap-to-Tap، Power-on، مصرف الکترود، مصرف اکسیژن، مصرف کربن، Yield و درصد Heatهای خارج از مشخصات.
در چنین شرایطی، کاهش مصرف انرژی یک نتیجه قابل اندازهگیری پروژه خواهد بود، نه یک ادعای عمومی.
۹. بینایی ماشین و حسگرهای هوشمند
بینایی ماشین میتواند در چند نقطه از فرایند ارزش ایجاد کند:
مدیریت قراضه
تشخیص نوع، توزیع، اندازه و وضعیت مواد روی نوار شارژ میتواند به کنترل بهتر نرخ شارژ و ترکیب بار کمک کند.
پایش الکترود
تصویربرداری میتواند برای شناسایی شرایط غیرعادی مانند تغییر شکل، آسیب و شکست احتمالی الکترود بهکار رود.
کنترل Tap
دادههای تصویری و حرارتی میتوانند به تشخیص وضعیت جریان مذاب و کاهش ورود سرباره در زمان تخلیه کمک کنند.
با این حال، اعداد دقیقی مانند «30 نوع قراضه»، «8 تا 15 درصد کاهش مصرف الکترود» یا نامگذاری سامانههای اختصاصی مانند IoConveyor و IoTrode تنها باید زمانی در مقاله نهایی باقی بمانند که منبع اولیه قابل ردیابی برای همان سامانه مشخص وجود داشته باشد.
ازاینرو، در یک مقاله عمومی حرفهای بهتر است روی کاربرد فناوری و KPI قابل اندازهگیری تمرکز شود.
۱۰. بازیابی حرارت اتلافی و تولید برق با ORC
گاز خروجی EAF منبع مهمی برای بازیابی حرارت است. اما برخلاف بسیاری از منابع حرارتی پیوسته، EAF ماهیتی شدیداً ناپایدار و سیکلی دارد؛ بنابراین یکی از چالشهای اساسی WHR، ایجاد یک ورودی حرارتی قابل استفاده برای تجهیزات پاییندستی است. مطالعات طراحی ORC برای EAF نیز این نوسان را یکی از مسائل اصلی یکپارچهسازی معرفی کردهاند.
یکی از راهکارها، استفاده از سامانههای تولید بخار و ذخیره حرارتی است.
در یک پروژه صنعتی واقعی در کارخانه ORI Martin ایتالیا، یک سیستم بازیابی حرارت از گاز EAF همراه با ذخیرهساز بخار به یک واحد ORC متصل شد. ظرفیت اسمی ORC حدود و راندمان خالص اولیه حدود گزارش شده است.
این پروژه نشان میدهد ORC از نظر فنی امکانپذیر است، اما ظرفیت برق قابل تولید را نمیتوان بدون بررسی دقیق منبع حرارت، دبی گاز، الگوی ذوب، سیستم WHR و ساعات کارکرد تعیین کرد.
درباره عدد
در برخی مطالعات و گزارشهای مهندسی قدیمیتر، برای یک EAF متوسط پتانسیل حدود برق ORC و حدود مطرح شده است.
اما این عدد به توان خروجی ORC مربوط است و نباید با توان ترانسفورماتور EAF اشتباه گرفته شود.
بنابراین عبارت صحیح این است:
«در برخی مطالعات مفهومی، برای EAF متوسط پتانسیل تولید حدود 4 MW برق بازیافتی مطرح شده است؛ مقدار واقعی کاملاً به ظرفیت کوره، منبع حرارتی، طراحی بازیابی حرارت و ساعات بهرهبرداری وابسته است.»
۱۱. مقایسه راهکارهای اصلی بهینهسازی انرژی EAF
راهکار | اثر اصلی | وضعیت شواهد |
|---|---|---|
بهینهسازی ترکیب بار | کاهش انرژی مورد نیاز ذوب و بهبود Yield | بسیار قوی، وابسته به شرایط |
Hot Metal | کاهش برق ویژه؛ حدود 50 kWh/t به ازای 10 واحد درصد افزایش در یک مطالعه صنعتی | مطالعه صنعتی مستقیم |
پیشگرمایش قراضه | حدود 25 kWh/t کاهش برق به ازای هر 100°C در مدل صنعتی مورد مطالعه | شواهد صنعتی |
Consteel | شارژ پیوسته و پیشگرمایش با off-gas | فناوری صنعتی تثبیتشده |
Shaft EAF | انتقال حرارت مؤثرتر از طریق بستر قراضه | شواهد صنعتی |
EAF Quantum | تا حدود 280 kWh/t در مشخصات رسمی؛ عملکرد پروژهها کمتر از 300–312 kWh/t گزارش شده | سازنده + پروژه واقعی |
سرباره کفآلود | کاهش اتلاف تشعشعی و حفاظت بهتر از قوس | فناوری شناختهشده؛ پنجره عملیاتی وابسته به شرایط |
AI و یادگیری ماشین | پیشبینی و بهینهسازی مصرف و عملیات | شواهد علمی رو به رشد؛ درصد ثابت عمومی قابل توصیه نیست |
WHR / Steam | استفاده مستقیم از حرارت اتلافی | فناوری عملیاتی |
ORC | تبدیل بخشی از حرارت بازیافتی به برق | عملی، اما وابسته به منبع حرارتی و اقتصاد پروژه |
۱۲. اولویتبندی مدیریتی برای کارخانه فولاد
برای یک کارخانه فولادی، بهینهسازی EAF بهتر است بهصورت یک سبد پروژه اجرا شود، نه یک پروژه منفرد.
لایه اول؛ بدون CAPEX سنگین
بهینهسازی Power Profile؛
کنترل اکسیژن و کربن؛
کنترل سرباره؛
کاهش تأخیرها؛
بهبود ترکیب قراضه؛
تحلیل Heat-by-Heat؛
پایش KPIهای انرژی.
لایه دوم؛ سرمایهگذاری متوسط
سیستمهای پیشگرمایش؛
بهبود کنترل الکترود؛
سنسوریک و بینایی ماشین؛
بازیابی حرارت برای تولید بخار؛
ارتقای سیستمهای کنترل و اتوماسیون.
لایه سوم؛ سرمایهگذاری ساختاری
Shaft EAF؛
EAF Quantum؛
Consteel؛
WHR پیشرفته؛
ORC؛
یکپارچهسازی با سیستم مدیریت انرژی و داده کارخانه.
این لایهبندی به تصمیمگیرنده اجازه میدهد ابتدا پروژههایی را انتخاب کند که نسبت اثر به سرمایهگذاری بالاتری دارند و سپس به سمت CAPEXهای بزرگتر حرکت کند.
۱۳. KPIهای پیشنهادی برای یک EAF نسل ۴.۰
یک نظام حرفهای مدیریت انرژی EAF نباید فقط «kWh/t» را پایش کند.
حداقل شاخصهای پیشنهادی عبارتاند از:
حوزه | KPI |
|---|---|
انرژی | kWh/t liquid steel |
انرژی شیمیایی | Nm³ O₂/t، kg C/t، Nm³ NG/t |
زمان | Power-on، Tap-to-Tap |
فلزی | Metallic Yield |
الکترود | kg electrode/t |
سرباره | kg slag/t، FeO، Basicity، MgO |
تولید | Heats/day |
کیفیت | دمای Tap و ترکیب شیمیایی |
محیطزیست | Dust، CO، CO₂ |
دیجیتال | دقت پیشبینی AI و نرخ Heatهای خارج از محدوده |
اقتصادی | هزینه انرژی به ازای تن فولاد |
جمعبندی
بهینهسازی انرژی EAF یک مسئله تکمتغیره نیست. کاهش مصرف برق تنها زمانی ارزش واقعی ایجاد میکند که همزمان با افزایش بهرهوری انرژی کل، کاهش زمان ذوب، بهبود Yield، کنترل سرباره، کاهش مصرف الکترود و اکسیژن و حفظ کیفیت فولاد همراه باشد.
دادههای worldsteel نشان میدهند Scrap-EAF بهطور متوسط شدت انرژی و انتشار بسیار پایینتری نسبت به BF-BOF دارد؛ اما عملکرد واقعی هر کوره تابع ترکیب بار، فناوری، برق مصرفی، شرایط عملیاتی و مرز محاسبات است.
مطالعات صنعتی جدید نیز اهمیت پیشگرمایش قراضه را تأیید میکنند: در یک مجموعه داده صنعتی، افزایشدر دمای پیشگرمایش با حدود کاهش مصرف برق متناظر بوده و اختلاف معنیداری میان رفتار حرارتی Consteel و Shaft EAF مشاهده شده است.
فناوریهایی مانند Consteel و EAF Quantum نشان میدهند که بازیابی داخلی حرارت و پیشگرمایش قراضه میتواند بخشی از انرژی مورد نیاز ذوب را کاهش دهد. مشخصات رسمی Quantum ارقامی تا حدود را نشان میدهد و پروژههای واقعی نیز عملکرد کمتر ازرا گزارش کردهاند.
در سطح دیجیتال نیز AI و یادگیری ماشین میتوانند از یک ابزار صرفاً تحلیلی به لایه تصمیمیار و کنترلی EAF تبدیل شوند؛ اما ارزش واقعی آنها باید با داده واقعی کارخانه و KPIهای قبل و بعد از اجرا اثبات شود، نه با درصدهای ثابت و عمومی.
در نهایت، بازیابی حرارت اتلافی و ORC نیز میتواند یک لایه مکمل مهم باشد. تجربه صنعتی ORI Martin با ORC حدود و راندمان خالص اولیه نشان میدهد این فناوری از مرحله مطالعه نظری فراتر رفته است؛ با این حال، اقتصاد و ظرفیت واقعی آن باید برای هر کارخانه بهصورت اختصاصی محاسبه شود.
اصل کلیدی این است: EAF نسل ۴.۰ کورهای نیست که فقط برق کمتری مصرف کند؛ بلکه یک سیستم یکپارچه انرژی، متالورژی، اتوماسیون، داده و بازیابی حرارت است که هر Heat را بهصورت مستمر اندازهگیری، پیشبینی و بهینه میکند.
منابع
World Steel Association, Sustainability Indicators 2025؛ دادههای عملکرد سال 2024.
Zhang et al., Analysis of EAF Energy Efficiency Characteristics Based on Industrial Data and Energy Balance, Metals, 2026.
Primetals Technologies, Electric Arc Furnace – EAF Quantum.
Primetals Technologies, Outstanding performance figures from EAF Quantum.
Tenova, Consteel EAF.
Primetals Technologies, The EAF Quantum: Shaping the Future of Electric Steelmaking.
Performance evaluation of an ORC unit integrated to a waste heat recovery system in a steel mill, Energy Procedia, 2017.
Data-Driven Modelling and Optimization of Energy Consumption in EAF, Metals, 2022.
Predicting the Electrical Energy Consumption of Electric Arc Furnaces Using Statistical Modeling, Metals, 2019.
Effect of MgO Content on the Viscosity, Foaming Life, and Bonding in Liquid and Liquid/Solid CaO-SiO₂-MgO-5Al₂O₃-30FeO Slags, Metals, 2021.